
Nyheter
Hjem / Nyheter / Bransjenyheter / Hvorfor smidd 2A12 aluminium overgår støpte komponenter i utmattelsesbelastninger
Aluminiumslegering 2A12 har blitt et standardmateriale for konstruksjonsdeler som må tåle gjentatt belastning. Likevel kan den samme kjemiske sammensetningen oppføre seg veldig forskjellig avhengig av hvordan den formes til en ferdig komponent. Når applikasjonen domineres av utmattelsesspenning, overgår smidd 2A12-aluminium konsekvent støpte komponenter med lignende nominell sammensetning. Gapet er ikke forankret i legeringskjemi alene, men i mikrostrukturen skapt av to fundamentalt forskjellige produksjonsprosesser.
2A12 er en smi-aluminiumslegering i 2xxx-serien, med kobber og magnesium som hovedlegeringselementer. Det er den kinesiske nasjonale standarden fra 2024, et materiale med lang servicerekord i flykonstruksjoner, kjøretøyrammer og andre komponenter hvor styrke-til-vekt-forholdet er avgjørende. Etter løsningsbehandling ved omtrent 495 grader C, bråkjøling og naturlig eller kunstig aldring, når 2A12 strekkstyrke på 440 til 470 MPa og flytegrense på 280 til 350 MPa, avhengig av temperament og produktform.
For utmattingskritisk design gir det høye forholdet mellom utmattingsstyrke og tetthet 2A12 en fordel i forhold til mange stålkvaliteter. Lettere bevegelige deler produserer lavere treghetsbelastninger, reduserer systemvibrasjoner og tillater høyere driftshastigheter. Materialet leverer imidlertid kun sitt fulle potensial når produksjonsruten bevarer sin interne integritet.
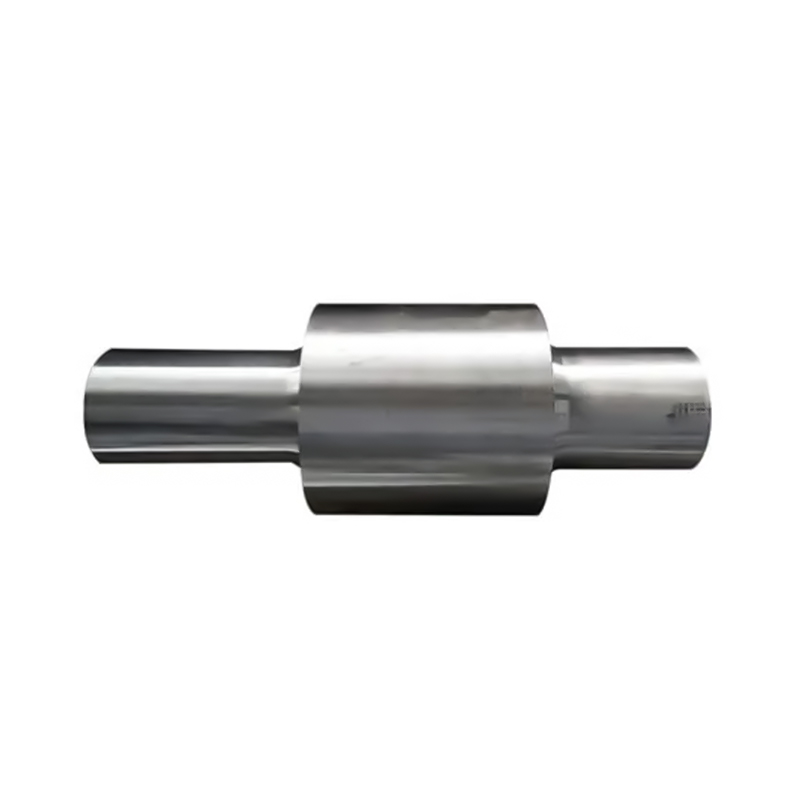
 2A12 Aluminiumslegeringssmiing med CNC-bearbeiding Disse 2A12-smiene tilbyr høy utmattelsesstyrke og et gunstig styrke-til-vekt-forhold, noe som gjør dem relevante for lette bevegelige deler. CNC-bearbeiding til nesten endelige dimensjoner støtter effektiv overgang fra legering til ferdig komponent. Se produkt →
Hos Maiterio Intelligent Equipment produseres 2A12 som smidde aluminiumslegeringskomponenter og leveres med CNC-bearbeiding til nesten endelige dimensjoner, noe som gir designteam en direkte vei fra legeringsspesifikasjon til ferdig del.
Støping danner en komponent ved å helle flytende metall inn i et formhulrom og la det stivne. Smelten inneholder oppløste gasser, og krympingen som oppstår under størkning kan etterlate porøsitet. I en støpt struktur vokser dendritter i et trelignende mønster, legeringselementer skiller seg mellom dendritarmene, og oksidfilmer kan bli fanget inne i metallet. Disse diskontinuitetene fungerer som allerede eksisterende sprekker når delen er plassert under gjentatt belastning.
Smiing deformerer solid metall under trykkkraft. Startemnet varmes opp til plastisk tilstand og bearbeides ved hamring eller pressing, noe som bryter opp det dendrittiske skjelettet, lukker indre hulrom og foredler kornstrukturen. Fordi metallet flyter langs deformasjonsretningen, utvikler smidde deler en fiberlignende kornstrøm på linje med hovedspenningsbanen. Den generelle forskjellen mellom disse to produksjonsstrategiene er dekket mer i dybden i selskapets smiing versus støping guide.
Tretthetssvikt begynner med sprekkinitiering ved mikroskopiske spenningsforhøyere. I en støpt komponent kan en pore- eller oksidinneslutning tjene som initieringssted. Når en sprekk starter, åpnes og utvider hver påfølgende belastningssyklus. Sprekken beveger seg langs det svakeste indre planet, og i støping er det planet vanligvis nær de interdendritiske grensene der porøsitet og sprø eutektiske faser eksisterer side om side.
I en smidd 2A12-komponent er situasjonen fundamentalt annerledes. Varmbearbeidingsprosessen lukker porene, sveiser innvendige hulrom og justerer andrefasepartikler langs kornstrømmens retning. En overflatesprekk må da forplante seg over en tett, langstrakt kornstruktur, som absorberer mer energi per syklus og bremser veksten. Resultatet er både en høyere utmattelsesgrense og en lengre sikker levetid under tilsvarende vekslende stress.
Ingeniører undervurderer noen ganger dette fordi de statiske strekkegenskapene til et støpegods kan se akseptable ut. Men utmattelseslevetiden skalerer ikke lineært med strekkfasthet; det er langt mer følsomt for mikrostrukturelle diskontinuiteter. Det er grunnen til at to deler laget av den samme 2A12-sammensetningen kan avvike med 30 til 50 prosent i utmattingsstyrke bare fordi den ene ble smidd og den andre støpt.
Typisk designeffekt: smidde 2A12-komponenter leverer 30-50 prosent høyere utmattelsesstyrke enn støpte komponenter med lignende sammensetning, med merkbart lavere spredning i utmattelsestestresultater.
Tabellen nedenfor viser typiske verdier for varmebehandlet smidd 2A12 og for en støpt aluminiumslegering med nominelt lignende sammensetning. Reelle tall varierer med seksjonsstørrelse, varmebehandling og testmetode, men det relative mønsteret er konsistent på tvers av publiserte data.
| Eiendom | Smidd 2A12 | Støpt 2A12-type legering |
| Strekkstyrke | 440-470 MPa | 300-340 MPa |
| Yield Styrke | 280-350 MPa | 180-230 MPa |
| Tretthetsgrense ved 10 7 Sykluser | 140-170 MPa | 75-95 MPa |
| Forlengelse | 14–20 % | 3–8 % |
| Porøsitetsnivå | I hovedsak gratis | 1-4 % i volum |
Verdiene er typiske for materiale i T4-type tilstand. Tretthetsgrense tilsvarer roterende bøyeprøver ved romtemperatur.
Smidde 2A12-komponenter vises i maskiner der utmattelsesbelastning er en rutinemessig designgrense snarere enn et unntak. Tre bransjegrupper viser mønsteret tydelig.
Selskapets smikatalog for aluminiumslegeringer dekker 2A12, 5083, 5A06, 6061 og 7075 med alternativer for prosesser med åpen dyse og ringvalsing pluss presisjon CNC-behandling.
Å velge en smidd 2A12-del for en tretthetsbelastning er bare det første trinnet. Anskaffelsesspesifikasjonen bør be om bevis på at smiingsprosessen og påfølgende inspeksjon gir et forsvarlig, repeterbart produkt.
En leverandør med egne smilinjer, varmebehandling og CNC-verksteder kan håndtere disse variablene i én kvalitetssløyfe og kan reagere raskere når tester avslører et avvik.
2A12 er den kinesiske nasjonale standardbetegnelsen for en legering svært nær 2024 i Aluminum Association-systemet. Hovedelementene, kobber og magnesium, faller i de samme områdene, men de nøyaktige urenhetsgrensene kan variere. For ingeniørformål blir 2A12-smidde komponenter ofte behandlet som ekvivalent med 2024-smiing når designdata er konvertert riktig.
For enkel sammenligning av tretthet og levetid ved samme spenningsnivå, viser støpegods normalt kortere levetid og større spredning. Noen avanserte prosesser som klemstøping og varm isostatisk pressing lukker indre porøsitet, men de øker kostnadene og oppnår fortsatt sjelden den helt tette, orienterte kornstrukturen til en smiing med samme margin.
Nei. Løsningsbehandling og aldring kan ikke lukke indre tomrom. Eksponering ved høy temperatur kan endre poreformen litt og endre den omkringliggende mikrostrukturen, men tomrommet forblir. Varm isostatisk pressing kan kollapse porene, men prosessen er kostbar og beregnet for førsteklasses støpegods.
Mange industrier bruker designfaktorer på omtrent 2,0 til 2,5 på utmattingsstyrke for smidde komponenter og 3,0 til 4,0 for støpte komponenter når spredningen ikke er fullstendig kvantifisert. Det nøyaktige antallet avhenger av feilkonsekvensen, inspeksjonsnivået og statistisk konfidens som kreves.
2A12 anses ikke som lett sveisbar med fusjonsprosesser. Legeringen er utsatt for varmsprekking og mister styrke i den varmepåvirkede sonen. For utmattelseskritiske sammenstillinger foretrekkes vanligvis mekanisk festing eller integrert smidde funksjoner fremfor sveising.
Tretthetsstress er ikke en sjelden form for svikt i moderne maskiner; det er ofte den skjulte begrensende faktoren bak nedetid og strukturelle skader. Bevisene fra metallurgi og fra serviceerfaring peker konsekvent til den samme konklusjonen: når en komponent bruker sin levetid under syklisk belastning, er smiing en mer pålitelig måte å produsere den på. Smidd 2A12 aluminium kombinerer legeringens høye styrke-til-vekt-forhold med en tett, kornorientert, defektkontrollert struktur. Støpte komponenter med lignende sammensetning er praktiske og kan være billigere i lavserieproduksjon, men de ofrer den mikrostrukturelle kvaliteten som tretthetsytelsen krever.
Designere og kjøpere som spesifiserer smidde 2A12-komponenter med verifisert sammensetning, ultralydinspeksjon og kontrollert kornstrøm vil få en del som møter statiske belastninger i dag og fortsetter å møte sykliske belastninger i årevis.
No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, Kina
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]
 Previous