Nyheter
Hjem / Nyheter / Bransjenyheter / Åpen form vs sømløs ringsmiing for aluminiumsringer: Yield & Strength
I tungt roterende og strukturelt utstyr bærer aluminiumsringer laster som vanlige maskinerte deler ikke kan håndtere. Valget mellom åpen formsmiing og sømløs ringsmiing påvirker ikke bare dimensjonsnøyaktighet og styrke, men også hvor mye av det kostbare aluminiumsstykket som havner i den ferdige komponenten. Denne artikkelen sammenligner de to prosessene spesifikt for kraftige aluminiumsringer, med fokus på materialutbytte og mekanisk styrke.
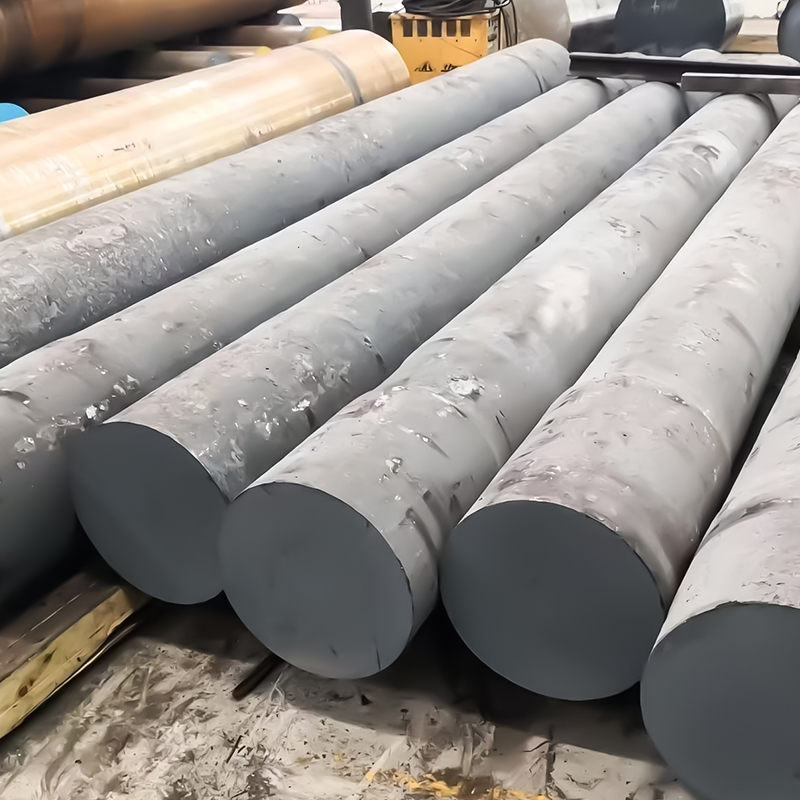
Åpen formsmiing, også kalt frismiing, deformerer en oppvarmet aluminiumsstang mellom flate eller lett konturformede dyser som aldri omslutter arbeidsstykket helt. Operatøren kontrollerer geometrien ved å plassere emnet, påføre reduksjoner og bevege seg langs lengden av delen. For ringer er den typiske sekvensen forstyrrende, piercing og strekk av dor. Emnet blir forstyrret for å øke diameteren, gjennomboret for å lage et sentralt hull, og deretter strukket over en dor mens øvre og nedre verktøy presser veggen, og utvider ringen mot den nødvendige ytre diameteren og tykkelsen.
Åpen formsmiing er verdsatt for sin fleksibilitet. Den kan produsere ringer med svært store ytre diametre, rektangulære eller tilpassede tverrsnitt, og relativt enkelt verktøy. Ledetiden er kort fordi det brukes flate verktøy, noe som gjør prosessen til førstevalget for prototyper, engangskomponenter og ringer som overskrider kapasiteten til ringvalseverk.
Kostnaden vises i materialutbytte. Startemnet er solid, og den gjennomborede sneglen er et solid tap. I tillegg er det endelige tverrsnittet av en åpen formsmidd ring maskinert fra en rektangulær konvolutt, slik at hjørneområdene som ikke tilhører etterbehandlingsprofilen fjernes som spon. Typisk materialutnyttelse for aluminiumringer produsert på denne måten er i området 50 til 70 prosent.
 Åpne formsmiingsdeler for metallurgiske, energi- og konstruksjonssektorer Denne leverandøren tilbyr åpne smidde aksler, gir, skiver og sylindre for tungt maskineri. Relevant her fordi forrige avsnitt diskuterer materialutbytteavveininger i produksjon av åpne dysringer. Se produkt →
Sømløs ringrulling starter med en smidd og gjennomhullet preform, som gjenoppvarmes og monteres på en dorrull. En hovedrull driver preformen mens doren beveger seg innover under høy kraft. Veggtykkelsen reduseres gradvis, og det fortrengte materialet flyter tangentielt for å øke ringdiameteren. Fordi hele tverrsnittet går gjentatte ganger gjennom rullespalten, bearbeides strukturen jevnt og kornstrømmen følger ringens omkrets.
Ringrulling gir en nesten netto ringformet form. Ytre diameter, boring og veggtykkelse kontrolleres innenfor stramme toleranser, vanligvis med langt mindre bearbeidingsgodtgjørelse enn åpen formsmiing. For kraftige aluminiumsringer i mengder som rettferdiggjør verktøyet, reduserer ringvalsing bearbeidingstiden, forbedrer materialflyten og leverer repeterbar dimensjonsstabilitet fra stykke til stykke.
 Smifabrikk for valsede ringer, flenser og pellets Ringvalsing gir nesten nette ringformede former med trange toleranser og mindre bearbeiding. Teksten rundt fremhever dens materialutbyttefordel for kostbare aluminiumslegeringer, noe som gjør denne leverandøren relevant. Se produkt →
Materialutbytte er den mest direkte kostnadsspaken i aluminiumssmiing. Fordi aluminiumslegeringer koster betydelig mer per kilo enn konstruksjonsstål, kan en forskjell på 20 prosentpoeng i utnyttelse endre totalkostnaden for en kraftig ring mer enn selve smiarbeidet.
Hvor går det tapte materialet i åpen formsmiing? Først blir den gjennomborede sentersneglen til fast skrot. For det andre etterlater den rektangulære tverrsnittskonvolutten hjørnemateriale som aldri tilhører den ferdige ringen. For det tredje betyr en større maskineringsgodtgjørelse dypere kutt, lengre syklustider og tyngre sponbelastning. Aluminiumsflis er betydelig mindre verdt enn solid billet fordi omsmelting forbruker energi og forårsaker smeltetap.
Ved sømløs ringvalsing er preformen allerede ringformet, og rulling omfordeler materiale inn i den endelige profilen i stedet for å kutte det bort. Maskineringstillegget kan holdes på noen få millimeter per flate. Den kombinerte effekten er vanligvis 15 til 25 prosentpoeng høyere materialutnyttelse enn åpen formsmiing på samme ringtegning.
| Parameter | Åpen formsmiing | Sømløs ringrulling |
|---|---|---|
| Typisk materialutbytte | 50–70 % | 75–90 % |
| Maskineringsgodtgjørelse per flate | 5-15 mm | 2-5 mm |
| Hoved skrapskjema | Gjennomboret slug and chips | Små vendespon |
Styrke er retningsbestemt. I en åpen formsmidd ring er kornstrømmen orientert av strekk- og utflatningspassasjene, hovedsakelig aksialt og perifert, men mindre jevnt gjennom tverrsnittet. Sentrum av en tykk vegg kan få begrenset deformasjon, slik at gjennomtykkelsesegenskaper som motstand mot utmattingssprekker kan være lavere enn ved overflaten.
Sømløs ringrulling rekrystalliserer strukturen kontinuerlig når hver seksjon passerer gjennom rullegapet. Kornstrømmen følger ringens omkrets, som er nøyaktig retningen for den høyeste spenningen i lagerløp, girfelger, flenser og svingkranskomponenter. For høyfaste aluminiumslegeringer som 7075 og 6061 er den tangentielle utmattelsesstyrken til en valset ring konsekvent høyere enn for en åpen formsmidd ring med samme tverrsnitt og temperament.
Dette betyr ikke at åpen formsmiing er dårligere i alle tilfeller. For ringer med rektangulære seksjoner som bærer enkle trykkbelastninger, oppnår åpen formsmiing med tilstrekkelig reduksjon og riktig varmebehandling spesifikasjoner med komfortable marginer. Den tekniske beslutningen bør være basert på spenningstilstanden, tverrsnittsgeometrien, kvantiteten og den nødvendige sertifiseringen.
 7075 aluminiumslegeringssmiing for høylastede romfarts- og forsvarsdeler Denne produktsiden dekker 7075 legeringssammensetning, aldringsbehandlinger og smiytelse. Det vises etter en sammenligning av åpen dyse versus ringrulling, og tilbyr et høystyrkealternativ for kritiske bruksområder. Se produkt →
Velg sømløs ringrulling når:
Velg åpen formsmiing når:
Totalkostnad inkluderer emne, energi, verktøy, maskinering, inspeksjon og skrap. Ringvalsing krever en forberedt preform og dedikert valseverktøy, så break-even-punktet sammenlignet med åpen formsmiing nås vanligvis med beskjedne mengder. For veldig store ringer produsert i lavt volum, vinner åpen formsmiing ofte på den totale kostnaden til tross for lavere materialutbytte, fordi det ikke kreves dyrt preformverktøy.
Når materialutbytte og styrke er de to dominerende kriteriene og delen er en ringformet ring med tangentiell belastning, er sømløs ringrulling den foretrukne prosessen. Når geometrien er uvanlig, ringen er overdimensjonert, eller mengden er under verktøyets break-even-punkt, gir åpen formsmiing en robust og forutsigbar rute.
Sømløs ringvalsing oppnår vanligvis 75 til 90 prosent materialutnyttelse, mens smiing med åpen form vanligvis holder seg mellom 50 og 70 prosent. Forskjellen kommer fra den nesten nette ringformede profilen til ringvalsing, som fjerner hjørneskrot og reduserer bearbeidingsgodtgjørelsen betydelig.
I tangentiell retning viser en valset ring generelt høyere styrke og utmattingstid fordi kornstrømmen følger omkretsen. Styrke i andre retninger og gjennomtykkelsesegenskaper avhenger imidlertid av reduksjonsforhold, temperaturkontroll og endelig temperament, så åpen formsmiing kan fortsatt være det riktige valget for mange rektangulære ringer.
Ja. Åpen formsmiing er ikke begrenset av valseverkets dimensjoner. Ved hjelp av dorstrekking på en hydraulisk presse kan aluminiumsringer på flere meter i ytre diameter smides, og det er grunnen til at store lagerringer og konstruksjonsringer ofte er åpne formsmidde.
Velg ringrulling når tverrsnittet er ringformet, mengden rettferdiggjør preformverktøy, og ringen utsettes for tangentielle belastninger, slik som lagerringer, girringer og vindkraftringer. Hvis geometrien er rektangulær eller inkluderer integrerte funksjoner, eller hvis mengden er svært lav, er åpen formsmiing vanligvis mer praktisk.
Valget mellom åpen dyse og sømløs ringsmiing for kraftige aluminiumsringer styres av geometri, mengde og spenningsretning. Åpen formsmiing gir fleksibilitet og lave verktøykostnader for store og uvanlige ringer. Sømløs ringrulling gir høyere materialutbytte, tangentiell styrke og dimensjonskonsistens for ringformede komponenter. En smileverandør som driver både åpne dyse- og ringvalselinjer kan vurdere tegningen først og anbefale prosessen som passer til servicebetingelsene og budsjettet. Hvis du vil forstå forskjellene på utstyrsnivå mer detaljert, les vår tidligere sammenligning av ring smiing vs åpen terning vs rullet ring smiing .

No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, Kina
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]

 Previous